Laserschneiden Lohnfertigung
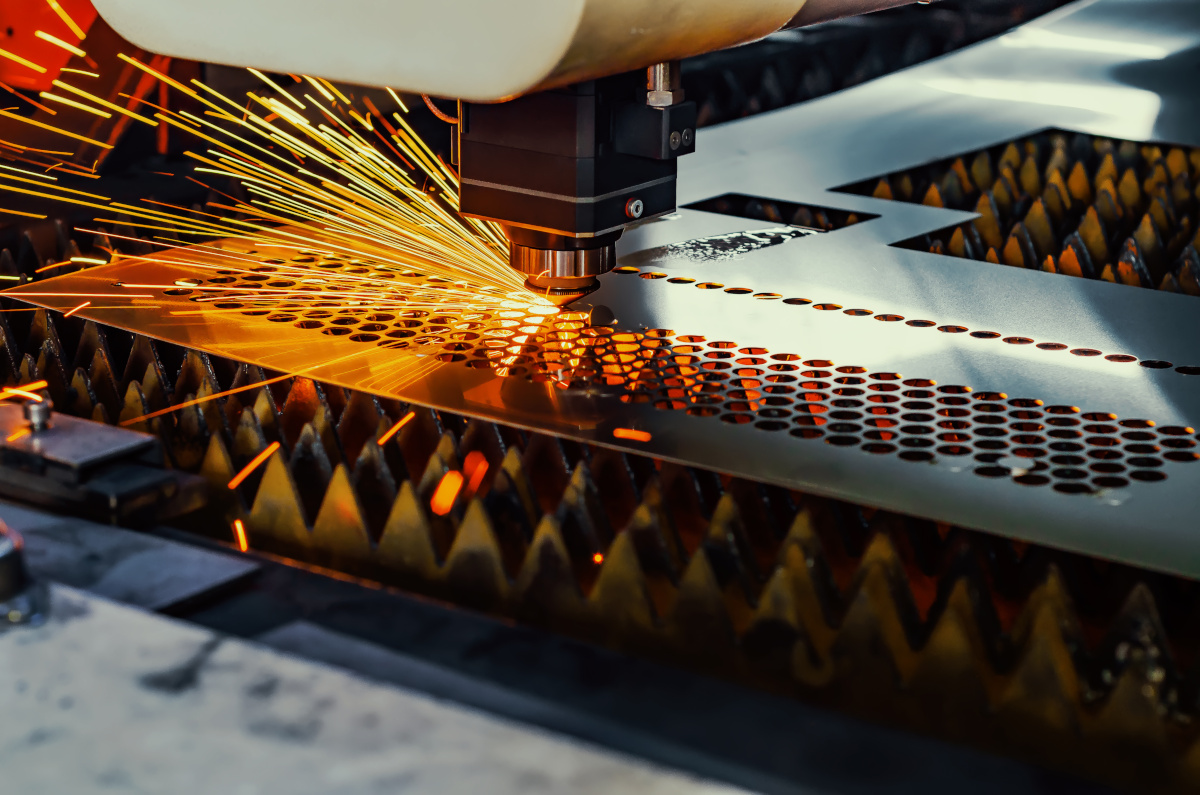
Laserschneiden in Lohnfertigung erspart Ihnen die Investition in eine eigene Laseranlage, die sich erst ab einer hohen, gleichmäßigen Auslastung trägt.
STAMM Blechtechnik übernimmt dieses Lohnlasern für Stahl von 0,5 bis 25 mm, Edelstahl bis 20 mm und Aluminium bis 12 mm auf einem CO₂-Laser mit einem Arbeitsbereich von 3.000 x 1.500 mm.
Ob Laser-Lohnarbeit für einen einzelnen Prototyp oder den Laserzuschnitt einer Großserie, die fertigen Teile verlassen Sonneberg in Thüringen passgenau und termingerecht.
Was bedeutet Laserschneiden in Lohnfertigung?
Laserschneiden in Lohnfertigung ist die Auftragsfertigung von Blechteilen durch einen externen Dienstleister, der Maschinen, Material und Personal stellt. Der Auftraggeber liefert nur Zeichnung oder 3D-Daten und erhält daraus fertige Laserteile nach seinen Vorgaben, ohne selbst in eine Laseranlage zu investieren.
Lohnfertigung und Auftragsfertigung meinen dabei dasselbe Prinzip: STAMM Blechtechnik fertigt im Kundenauftrag, das geistige Eigentum an der Konstruktion bleibt bei Ihnen. Begriffe wie Lohnlasern, Laserlohnfertigung, Laser-Lohnarbeit oder Laserschneiden im Lohn bezeichnen denselben Service und tauchen in Anfragen je nach Branche unterschiedlich auf.
2D-Laserschneiden heißt das Verfahren technisch: Der CNC-gesteuerte CO₂-Laser trennt flache Bleche entlang einer programmierten Kontur. Diese Lasertechnik erreicht Konturen, die Sägen und Scheren weder so fein noch so wiederholgenau schaffen.
Weil der Lohnfertiger die Anlage stellt, entscheidet deren Spektrum aus Werkstoffen und Materialstärken darüber, welche Blechteile sich im Lohn überhaupt laserschneiden lassen.
Welche Materialien und Materialstärken lassen sich im Lohn laserschneiden?
Im Lohn laserschneiden lassen sich bei STAMM Blechtechnik Stahl, Edelstahl und Aluminium. Der CO₂-Laser trennt Stahl von 0,5 bis 25 mm, Edelstahl von 0,5 bis 20 mm und Aluminium von 0,5 bis 12 mm, jeweils auf einem Arbeitsbereich von 3.000 x 1.500 mm.
Die drei Werkstoffe decken den Großteil aller Anfragen in der Blechbearbeitung ab und unterscheiden sich vor allem in der maximalen Schnittstärke:
- Stahl: 0,5 bis 25 mm, das Hauptmaterial für Konstruktionsteile, Halterungen und tragende Bauteile.
- Edelstahl: 0,5 bis 20 mm, gefragt überall dort, wo Korrosionsbeständigkeit zählt, etwa in der Medizintechnik und Lebensmittelindustrie.
- Aluminium: 0,5 bis 12 mm, der Werkstoff für leichte Baugruppen und Gehäuse.
Welche Blechdicken lassen sich im Lohn laserschneiden?
Laserschneiden im Lohn deckt bei STAMM Blechtechnik die Spanne vom dünnen Feinblech ab 0,5 mm bis zu 25 mm starkem Stahl ab. Dünnblech unter 1 mm verlangt eine angepasste Schneidgeschwindigkeit, damit sich das Material nicht verzieht, während Stahl ab etwa 15 mm mehr Laserleistung und Schneidzeit bindet.
Edelstahl und Aluminium liegen niedriger, weil beide Werkstoffe die Wärme anders ableiten als Baustahl. Welche Blechstärke Ihr Bauteil braucht, ergibt sich aus Belastung und Funktion und fließt direkt in die Kalkulation ein.
Für die drei laserbaren Werkstoffe erreicht der Zuschnitt eine Genauigkeit, die über reine Maßangaben hinausgeht und in der Konstruktion früh eingeplant werden sollte.
Welche Toleranzen und Genauigkeit erreicht das Laserschneiden?
Laserschneiden erreicht enge Maßtoleranzen mit glatten, gratarmen Schnittkanten und ist deshalb in der Regel ohne mechanische Nacharbeit weiterverarbeitbar. Die exakte Toleranz hängt von Materialstärke, Werkstoff und Bauteilgeometrie ab und wird bei STAMM Blechtechnik vor der Fertigung anhand Ihrer Daten festgelegt.
Dünne Bleche schneidet der CO₂-Laser enger als dicke, weil die Schnittfuge mit zunehmender Stärke breiter wird.
Reproduzierbarkeit ist dabei der eigentliche Vorteil: Über die gesamte Serie hinweg fällt jedes Teil gleich aus, weil die Anlage vollautomatisch nach demselben Programm arbeitet.
Welche Schnittqualität erreicht der Laserzuschnitt bei STAMM Blechtechnik?
Der Laserzuschnitt verlässt die Anlage mit senkrechten, gratarmen Schnittkanten und einer gleichmäßig geriefelten Schnittfläche, deren Oberflächengüte mit steigender Materialstärke abnimmt. Dünnblech kommt in der Regel montagefertig von der Maschine, bei dickem Stahl bleibt an der Austrittsseite ein feiner Grat.
Ob eine Nachbearbeitung nötig ist, entscheidet die Weiterverarbeitung und nicht der Laserschnitt allein. Laserteile für eine Schweißbaugruppe gehen meist direkt weiter, während beschichtete oder von Hand gegriffene Bauteile eine verrundete Kante brauchen.
Die WEBER TT-1P 1350 steht für diesen Fall bei STAMM Blechtechnik im Haus und übernimmt Entgraten und Kantenverrundung in einem Durchlauf. Damit entfällt der Weg zu einem zweiten Betrieb und die Wartezeit, die er kostet.
Wie verhindert STAMM Blechtechnik Verzug beim Laserschneiden?
Verzug beim Laserschneiden entsteht durch Wärmeeinwirkung: Der Laserstrahl bringt Energie punktuell ein, das Blech dehnt sich und zieht sich beim Abkühlen ungleichmäßig zusammen. Betroffen sind vor allem Dünnblech, schmale Stege und Teile mit vielen Konturen auf kleiner Fläche.
Gegen den Verzug arbeitet die Schnittführung. Die Reihenfolge der Konturen, der Abstand der Teile in der Verschachtelung und die angepasste Schneidgeschwindigkeit verteilen den Wärmeeintrag so, dass sich das Blech nicht aufwirft.
Bleibt ein Bauteil nach dem Zuschnitt trotzdem nicht plan, richtet die ARKU FlatMaster® 55 125 Stahl und Edelstahl bis 1.250 mm Arbeitsbreite wieder ebenflächig. Ein aufgeworfenes Teil ist dabei häufig kein Maschinenproblem, sondern ein Konstruktionsdetail.
Worauf sollten Sie beim Laserschneiden in der Konstruktion achten?
Die Konstruktion entscheidet mit, wie sauber ein Laserteil wird. Bohrungsdurchmesser sollten mindestens der Materialstärke entsprechen, da der Laser bei zu kleinen Löchern in dickem Blech an Präzision verliert.
Stege und schmale Konturen brauchen Mindestbreiten, damit sie sich beim Schneiden nicht verziehen. Solche Hinweise klärt STAMM Blechtechnik beim Datencheck, noch bevor die Fertigung startet. Damit ist der Datencheck nur der erste fest definierte Halt auf dem Weg, den jeder Auftrag vom Laserzuschnitt bis zum Versand durchläuft.
Wie läuft die Laserschneiden-Lohnfertigung bei STAMM Blechtechnik ab?
Die Laserschneiden-Lohnfertigung bei STAMM Blechtechnik folgt einem festen Ablauf von der Anfrage bis zum Versand. Sie senden Ihre Daten, erhalten ein Angebot und nach Freigabe die geprüften Teile, ohne sich um Maschinenbelegung oder Materialeinkauf zu kümmern.
Von der Zeichnung zum fertigen Blechteil führen sechs Schritte, die den Aufwand für Sie planbar machen:
- Anfrage senden: idealerweise mit einer STEP-Datei für die Geometrie oder einer DXF-Datei für den reinen Zuschnitt, alternativ als bemaßte Zeichnung.
- Angebotserstellung: kalkuliert nach Stückzahl, Material und Geometrie.
- Auftrag und Prüfung: Datencheck und finale Produktionsfreigabe.
- Verschachtelung: optimierte Anordnung der Teile auf der Blechtafel zur Materialersparnis.
- Automatisierte Fertigung: Beladung, Laserzuschnitt und Einlagerung laufen ohne manuelles Rüsten.
- Qualitätskontrolle und Versand: geprüfte Teile, sicher verpackt.
Da die Be- und Entladung automatisiert läuft, hält STAMM Blechtechnik auch bei wechselnden Aufträgen kurze Lieferzeiten, doch für viele Bauteile ist das lasergeschnittene Blech erst die Vorstufe zu weiteren Bearbeitungsschritten.
Welche Verfahren ergänzen das Laserschneiden in der Lohnfertigung?
Laserschneiden ist bei STAMM Blechtechnik selten der letzte Schritt, an den Zuschnitt schließen sich Kanten, Stanzen, Schweißen und Oberflächenbehandlung an. Diese Bündelung erspart Ihnen das Verschicken halbfertiger Teile zwischen mehreren Zulieferern und hält die Verantwortung an einem Standort.
Direkt am lasergeschnittenen Blech greifen vier Folgeprozesse an, die ohne erneutes Rüsten an einem anderen Standort auskommen:
- Kanten und Biegen: Auf der TRUMPF TruBend 5130 entsteht aus dem flachen Laserteil durch Abkanten eine dreidimensionale Form, bis 3.200 mm Biegelänge und 15 mm Materialstärke.
- Stanz-Laser-Kombination: Die TRUMPF TruMatic 6000 verbindet Stanzen und Laserschneiden in einem Arbeitsgang und spart bei höheren Stückzahlen einen kompletten Rüstvorgang.
- Roboterschweißen: Die CLOOS C30 Kompaktanlage fügt mehrere Laserteile zur fertigen Schweißbaugruppe, in Stahl, Edelstahl und Aluminium von 1 bis 25 mm.
- Oberflächenbehandlung: Die WEBER TT-1P 1350 übernimmt Entgraten und Kantenverrundung und macht die Teile montage- und beschichtungsfertig.
Weil alle Schritte unter einem Dach laufen, verkürzt STAMM Blechtechnik die Durchlaufzeit gegenüber einer Kette aus mehreren Zulieferern und trägt die Verantwortung für das fertige Teil, nicht nur für den Zuschnitt.
Genau dieser gebündelte Umfang verschiebt die Rechnung gegen eine eigene Laseranlage, denn die müsste nicht allein schneiden, sondern auch die Folgeschritte auslasten.
Wann ist Stanzen die wirtschaftlichere Alternative zum Laserschneiden?
Stanzen schlägt das Laserschneiden, sobald dieselbe Geometrie in hoher Stückzahl immer wieder gebraucht wird. Das Werkzeug erzeugt die Kontur in einem Hub, während der Laserstrahl sie Millimeter für Millimeter nachfahren muss.
Den Ausschlag gibt die Losgröße. Bei Einzelstücken, Prototypen und kleinen Serien gewinnt der Laser, weil er ohne Werkzeugkosten direkt aus der Datei schneidet. Bei Serienteilen mit vielen gleichen Durchbrüchen rechnet sich das Stanzwerkzeug.
Die TRUMPF TruMatic 6000 löst die Entscheidung auf, weil sie beides in einer Aufspannung kombiniert: Wiederkehrende Lochbilder entstehen gestanzt, die Außenkontur lasergeschnitten. Ob sich der Weg über einen Lohnfertiger überhaupt rechnet, entscheidet sich damit nicht am Verfahren, sondern an der eigenen Auslastung.
Wann lohnt sich Laserschneiden in Lohnfertigung?
Laserschneiden in Lohnfertigung lohnt sich, sobald die eigene Auslastung eine Laseranlage nicht trägt oder Lastspitzen kurzfristig abzufedern sind. Statt Fixkosten für Maschine, Wartung und Bedienpersonal zahlen Sie nur die tatsächlich gefertigten Teile.
Das Auslagern des Laserzuschnitts rechnet sich vor allem in vier Konstellationen, in denen eine eigene Anlage entweder leer steht oder den Bedarf nicht deckt:
- Schwankende Stückzahlen: wenn die Losgröße zwischen Einzelstück und Großserie pendelt und eine eigene Anlage mal stillsteht, mal überlastet ist.
- Prototypen und Kleinserien: wenn sich die Investition in eine Laseranlage für geringe Mengen nicht rechnet.
- Kapazitätsengpässe: wenn die eigene Fertigung ausgelastet ist und Aufträge sonst liegen bleiben.
- Komplette Baugruppen: wenn neben dem Laserzuschnitt auch das Kanten und das Schweißen aus einer Hand kommen sollen.
In allen vier Fällen verschiebt sich die Frage von der Investition auf den Teilepreis. Der ist beim Lohnlasern kein Listenpreis, sondern das Ergebnis weniger Größen, die Sie zum Teil selbst in der Hand haben.
Was kostet Laserschneiden in Lohnfertigung?
Die Kosten für Laserschneiden in Lohnfertigung richten sich nach Stückzahl, Material, Materialstärke und Geometrie des Teils. Einen pauschalen Quadratmeter- oder Stückpreis gibt es nicht, weil jedes Bauteil eine eigene Schnittlänge und Verschachtelung hat.
Den Endpreis bestimmen vier Stellgrößen, die sich teils schon in der Konstruktion beeinflussen lassen:
- Stückzahl: höhere Mengen senken den Anteil der Rüstkosten und der Programmierung pro Teil.
- Material und Stärke: dickeres Blech und Edelstahl brauchen mehr Schneidzeit als dünner Stahl.
- Geometrie: lange Schnittkonturen und viele Bohrungen erhöhen die Maschinenzeit.
- Verschachtelung: eng platzierte Teile nutzen die Blechtafel besser aus und senken den Materialeinsatz.
Warum gibt es beim Laserschneiden keinen festen Preis pro Meter Schnittkante?
Ein fester Meter- oder Kilopreis für den Laserzuschnitt existiert nicht, weil der Teilepreis aus Maschinenzeit, Materialeinsatz und Rüstaufwand zusammenwächst und jede dieser drei Größen am Bauteil hängt. Zwei Teile mit identischem Gewicht können deshalb deutlich unterschiedlich kosten.
Die Maschinenzeit richtet sich nach Schnittlänge und Materialstärke, nicht nach Fläche. Ein filigranes Teil mit vielen Bohrungen bindet den Laser länger als eine schlichte Platte gleicher Größe.
Der Rüstaufwand fällt einmal pro Auftrag an, unabhängig von der Menge. Genau deshalb sinkt der Teilepreis mit der Stückzahl, und genau deshalb lohnt es sich, Bedarfe zu bündeln statt dreimal im Jahr fünf Stück abzurufen.
Ein belastbarer Preis für den Laserzuschnitt entsteht deshalb erst mit Ihren konkreten Daten. STAMM Blechtechnik rechnet Ihr Projekt vorab durch, statt mit Richtwerten zu arbeiten, die am fertigen Teil ohnehin nicht halten. Kalkuliert wird dabei von demselben Betrieb, der anschließend auch schneidet, kantet und schweißt.
Laserschneiden im Lohn von STAMM Blechtechnik
STAMM Blechtechnik fertigt Laserteile im Lohn am Standort Sonneberg in Thüringen und liefert die Blechzuschnitte bundesweit aus. Der Betrieb unter Geschäftsführer Martin Stamm vereint Laserschneiden mit Kanten, Schweißen und Oberflächenbehandlung, sodass Sie vom Einzelteil bis zur fertigen Baugruppe alles aus einer Hand erhalten.
Den Maschinenpark dahinter bilden der CO₂-Laser mit 3.000 x 1.500 mm Arbeitsbereich, die TRUMPF TruMatic 6000 für die Stanz-Laser-Kombination, die TRUMPF TruBend 5130 zum Abkanten, die CLOOS C30 Kompaktanlage zum Roboterschweißen sowie WEBER TT-1P 1350 und ARKU FlatMaster® 55 125 für Oberfläche und Ebenheit.
Wer ein konkretes Projekt durchrechnen lassen möchte, sendet Zeichnung oder 3D-Daten als STEP- oder DXF-Datei und erhält ein verbindliches Angebot.
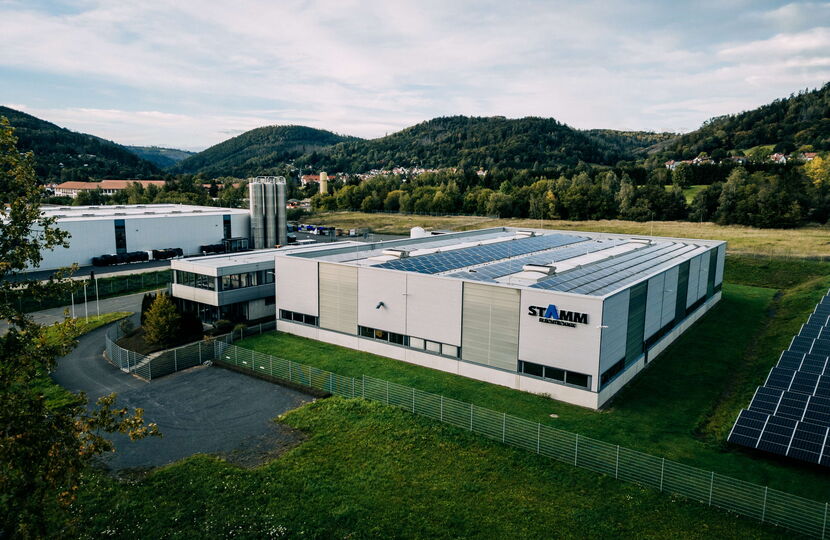
Ob Einzelteil, Prototyp oder Großserie: Wir lasern Stahl bis 25 mm, Edelstahl bis 20 mm und Aluminium bis 12 mm – mit engen Toleranzen, gratarmen Schnittkanten und reproduzierbarer Qualität über die ganze Serie.
Wann lohnt sich Laserschneiden in Lohnfertigung?
Laserschneiden in Lohnfertigung lohnt sich, sobald die eigene Auslastung eine Laseranlage nicht trägt oder Lastspitzen kurzfristig abzufedern sind. Statt Fixkosten für Maschine, Wartung und Bedienpersonal zahlen Sie nur die tatsächlich gefertigten Teile.
Das Auslagern des Laserzuschnitts rechnet sich vor allem in vier Konstellationen, in denen eine eigene Anlage entweder leer steht oder den Bedarf nicht deckt:
-
Schwankende Stückzahlen: wenn der Bedarf zwischen Einzelteil und Großserie pendelt und eine eigene Anlage mal stillsteht, mal überlastet ist.
-
Prototypen und Kleinserien: wenn sich die Investition in eine Laseranlage für geringe Mengen nicht rechnet.
-
Kapazitätsengpässe: wenn die eigene Fertigung ausgelastet ist und Aufträge sonst liegen bleiben.
-
Komplette Baugruppen: wenn neben dem Laserzuschnitt auch das Kanten und das Schweißen aus einer Hand kommen sollen.
Ob sich der Schritt rechnet, entscheidet am Ende der Preis pro Teil, und der ergibt sich aus wenigen klar benennbaren Faktoren.
Was kostet Laserschneiden in Lohnfertigung?
Die Kosten für Laserschneiden in Lohnfertigung richten sich nach Stückzahl, Material, Materialstärke und Geometrie des Teils. Einen pauschalen Quadratmeter- oder Stückpreis gibt es nicht, weil jedes Bauteil eine eigene Schnittlänge und Verschachtelung hat.
Den Endpreis bestimmen vier Stellgrößen, die sich teils schon in der Konstruktion beeinflussen lassen:
-
Stückzahl: höhere Mengen senken den Anteil der Rüst- und Programmierkosten pro Teil.
-
Material und Stärke: dickeres Blech und Edelstahl brauchen mehr Schneidzeit als dünner Stahl.
-
Geometrie: lange Schnittkonturen und viele Bohrungen erhöhen die Maschinenzeit.
-
Verschachtelung: eng platzierte Teile nutzen die Blechtafel besser aus und senken den Materialeinsatz.
Ein belastbarer Preis für den Laserzuschnitt entsteht deshalb erst mit Ihren konkreten Daten. STAMM Blechtechnik rechnet Ihr Projekt vorab durch, statt mit Richtwerten zu arbeiten, die am fertigen Teil ohnehin nicht halten.
Laserschneiden im Lohn von STAMM Blechtechnik
STAMM Blechtechnik fertigt Laserteile im Lohn am Standort Sonneberg in Thüringen und liefert die geschnittenen Bleche bundesweit aus. Der Betrieb unter Geschäftsführer Martin Stamm vereint Laserschneiden mit Kanten, Schweißen und Oberflächenbehandlung, sodass Sie vom Einzelteil bis zur fertigen Baugruppe alles aus einer Hand erhalten. Zu den Auftraggebern zählen Unternehmen aus Maschinenbau, Automobilindustrie, Elektrotechnik und Medizintechnik, die präzise Blechteile in wechselnden Stückzahlen abrufen.
Für die reine Materialfrage und die technischen Daten der Anlage lohnt der Blick auf unser Laserschneiden als Leistung. Wer ein konkretes Projekt durchrechnen lassen möchte, sendet Zeichnung oder 3D-Daten und erhält ein verbindliches Angebot.
on DXF- oder STEP-Daten über Datencheck und Verschachtelung bis zum fertigen Laserteil: STAMM Blechtechnik schneidet Ihre Bleche im Lohn – passgenau, termingerecht und auf Wunsch direkt weiter zur fertigen Baugruppe.